- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Kako različne konfiguracije osnove kalupa in standardnih delov vplivajo na sestavljanje kalupa?
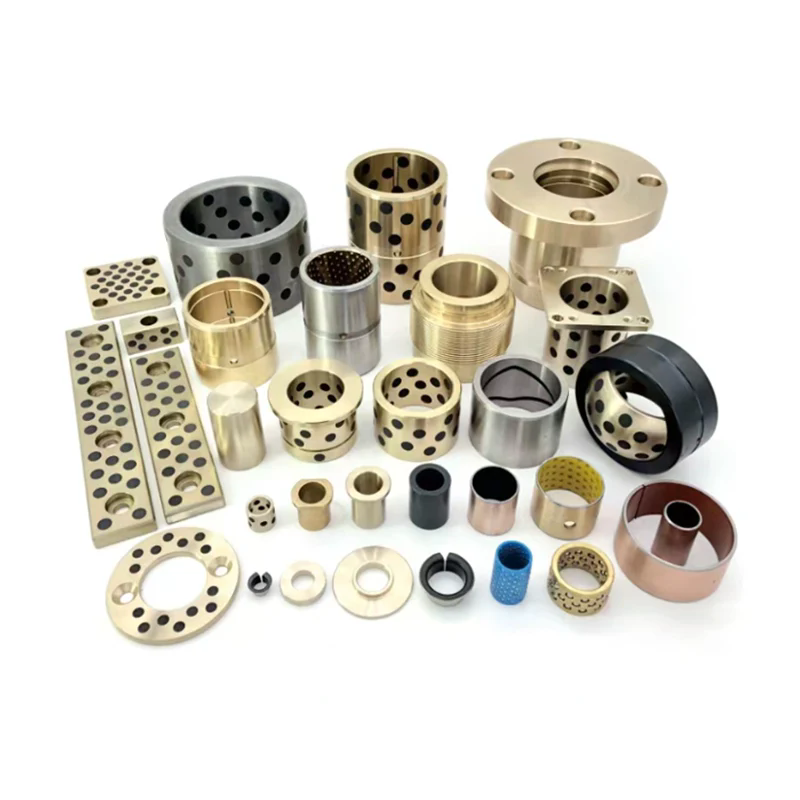
Dva kalupa lahko uporabljata enako zasnovo votline in enak postopek oblikovanja, vendar se eden sestavi v štirih dneh, drugi pa traja tri tedne. Razlika pogosto ni delo z votlino. To jeOsnova kalupa in standardni delkonfiguracijo. Osnova kalupa določa sklad plošč, postavitev vodilnega stebra, ejektorski sistem, povratni mehanizem in montažni vmesnik. Standardni deli določajo, kako se ti elementi povezujejo, kako se prilagajajo in kako preprosto jih je mogoče zamenjati. Ko so te konfiguracije izbrane brez upoštevanja sestavljanja, izdelovalec kalupov porabi čas za predelavo žepov, podložne plošče, poravnavo izmetalnih plošč in popravljanje neusklajenih vmesnikov. Ko so izbrani z mislijo na sestavljanje, gre kalup skupaj v predvidljivem zaporedju, prilagoditve so minimalne, dostop za vzdrževanje pa enostaven.
Ta priročnik je napisan za ekipe za nabavo, ki kupujejo Moldbase in standardne komplete delov za sestavljanje kalupov. Pojasnjuje, kako različne konfiguracije vplivajo na zaporedje sestavljanja, tolerančni sklad, čas prilagajanja in vzdrževalni dostop. Vsak razdelek obravnava temo z drugačnega zornega kota: odločitve, ki jih zahteva osnova kalupa, čas, ki ga porabijo standardne tolerance delov, vmesniki, ki ustvarjajo največje tveganje, način, na katerega materiali in debelina plošče vplivajo na poravnavo, in vprašanja, ki bi jih morali kupci zastaviti dobavitelju, preden oddajo naročilo. Vsebina naj bi kupcem pomagala določiti konfiguracije, ki zmanjšajo tveganje sestavljanja, namesto da bi ga prenesli na izdelovalca kalupov. Naša tovarna pri Moldburger Mold Industry Co., Ltd. dobavlja komplete Moldbase in Standard Parts za sestavljanje kalupov, spodnja navodila pa odražajo težave pri sestavljanju, ki jih vidimo pri tem delu.
Kazalo
- 1. Katere odločitve zahteva konfiguracija Moldbase med sestavljanjem?
- 2. Kako tolerance standardnih delov vplivajo na čas sestavljanja in predelavo?
- 3. Kateri standardni vmesniki delov ustvarjajo največje tveganje za sestavljanje?
- 4. Kako osnovni materiali in debelina plošče vplivajo na poravnavo in stabilnost?
- 5. Kako naj kupci primerjajo dobavitelje Moldbase in standardnih delov glede pripravljenosti za montažo?
- 6. Zaključek
- 7. Pogosto zastavljena vprašanja (FAQ)
1. Katere odločitve zahteva konfiguracija Moldbase med sestavljanjem?
Konfiguracija Moldbase in Standard Part zahteva zaporedje odločitev o sestavljanju, preden je prva plošča postavljena na mizo. Najosnovnejša odločitev je vrsta kalupa: dve plošči, tri plošče ali nestandardni sklad. Podnožje kalupa z dvema ploščama je najpreprostejše za sestavljanje, ker je sveženj plošč kratek in je postavitev vodilnega stebra neposredna. Osnova kalupa s tremi ploščami doda vodilno ploščo in drugi vmesnik za odpiranje, kar pomeni več vodilnih stebrov, več povratnih vzmeti in bolj zapleteno časovno razmerje med ploščami. Nestandardni sklad lahko sprejme poseben sistem vodil ali stransko delovanje, vendar zahteva tudi prilagojene plošče in standardne vmesnike delov po meri, ki podaljšajo čas montaže.
Druga odločitev je postavitev plošče. Plošča A, plošča B, ejektorske plošče in podložne plošče morajo biti dimenzionirane glede na votlino in ejektorski sistem. Če je površina ejektorske plošče premajhna za število ejektorskih zatičev, je treba zatiče premakniti ali zamenjati ejektorsko ploščo. Če je razmik med vodilnimi stebri preozek za postavitev votline, je treba kalup preoblikovati. Spodnja tabela prikazuje glavne izbire konfiguracije osnove kalupa glede na njihove posledice sestavljanja.
| Izbira konfiguracije | Montaža Posledica | Vprašanje javnega naročila |
| Dve plošči proti trem ploščam | Tri plošče dodajo vodilno ploščo in dodatni vodilni vmesnik | Ali je sistem vodil potrjen, preden je naročena osnova kalupa? |
| Standardni proti nestandardnemu skladu | Za nestandardne so potrebne plošče po meri in deli po meri | Ali so plošče po meri dimenzionirane in tolerirane? |
| Postavitev vodilnega stebra | Določa poravnavo plošč in zaporedje sestavljanja | Ali je postavitev združljiva s postavitvijo votline in ejektorja? |
| Velikost ejektorske plošče | Določa število in postavitev izmetalnih zatičev | Ali je vzorec ejektorja določen, preden je plošča naročena? |
| Razporeditev povratne vzmeti | Določa vračanje plošče in varnost | Ali so določeni vzmetni žepi in prednapetost? |
| Montažni vmesnik | Določa prileganje s ploščo stroja za oblikovanje | Ali je vzorec pritrdilnega obroča in sponke potrjen? |
Tretja odločitev je ejektorski sistem. Ejektorska plošča, ejektorski zatiči, povratni zatiči in vzmeti morajo biti izbrani kot komplet. Neusklajena garnitura povzroči zavezovanje, neenakomeren izmet ali prezgodnjo obrabo. Četrta odločitev je krogotok vode in zraka. Pred vrtanjem plošč je treba načrtovati lokacijo vodnih in zračnih vodov. Pozna sprememba postavitve hlajenja lahko zahteva zamenjavo plošče, kar zakasni celoten sklop. Peta odločitev je ureditev dviganja in ravnanja. Veliko osnovo kalupa brez pravih dvižnih točk je težko varno sestaviti in lahko zahteva spremembe opreme, ki podaljšajo čas.
Naša inženirska ekipa pri Moldburger Mold Industry Co., Ltd. sodeluje s kupci, da zaklene te odločitve, preden se izda naročilo Moldbase in Standard Part. Pregledamo postavitev plošče, razmik med vodilnimi stebri, vzorec ejektorja in montažni vmesnik glede na zasnovo votline in vmesnik stroja. Cilj je preprečiti situacijo, ko pride osnova kalupa in montažna ekipa odkrije, da izmetna plošča ne more sprejeti zahtevanega vzorca zatičev. Kratek pregled pred naročilom je cenejši od zamenjave plošče po naročilu.
2. Kako tolerance standardnih delov vplivajo na čas sestavljanja in predelavo?
Tolerance standardnih delov vplivajo na čas sestavljanja, ker vsak vmesnik med standardnim delom in osnovo kalupa ali med dvema standardnima deloma zahteva prileganje. Vodilni steber, ki je nekoliko prevelik, ne bo vstopil v vodilno pušo brez sile. Povratni zatič, ki je nekoliko premajhen, ne bo držal izmetne plošče v pravilnem položaju. Izmetalni zatič, ki je nekoliko dolg, bo označil del ali prednaložil izmetno ploščo. Montažna ekipa porabi čas za merjenje, povrtavanje, napenjanje ali zamenjavo delov, da doseže zahtevano prileganje. Spodnja tabela razčlenjuje čas sestavljanja, ki ga standardne tolerance delov običajno porabijo v srednje velikem kalupu.
| Skupinska dejavnost | Običajni čas | Glavni vzrok zamude | Konfiguracijski vzvod |
| Prileganje vodilnega stebra in puše | 2 do 6 ur | Neusklajenost ali neusklajenost tolerance | Določite ujemajoče se sklope in postavitev vodilnih stebrov |
| Poravnava ejektorske plošče | 3 do 8 ur | Prileganje povratnega zatiča in vzporednost plošče | Določite debelino ejektorske plošče in prileganje zatiča |
| Nastavitev dolžine ejektorskega zatiča | 2 do 6 ur | Sprememba dolžine zatiča in toleranca sklada plošč | Določite toleranco dolžine čepa in dovoljeno brušenje |
| Vzmetni žep in prednapetost | 1 do 4 ure | Globina žepa in prosta dolžina vzmeti | Določite vzmetne žepe in razred vzmeti |
| Pritrdilni obroč in pušo za nastavek | 1 do 3 ure | Koncentričnost in strojni vmesnik | Pred naročilom potrdite vmesnik stroja |
| Armature za vodo in zrak | 2 do 5 ur | Prileganje navoja in lokacija vrat | Določite standard vrat in vrsto priključka |
Časovna razčlenitev kaže, da dejavnosti, povezane s toleranco, niso nepomembne. V srednje velikem kalupu lahko porabijo od 11 do 32 ur sestavljanja. Če se deli ne ujemajo, se lahko čas podvoji, ker mora ekipa razstaviti, izmeriti, naročiti zamenjavo in ponovno sestaviti. Odločitev o javnem naročilu, ki skrajša ta čas, ni zgolj nakup strožje tolerance. Kupite usklajen komplet od dobavitelja, ki nadzoruje toleranco v celotnem sklopu. Vodilni steber, ki je v toleranci, vendar ni usklajen s pušo, je še vedno problem. Ujemanje nabora odpravi neujemanje na vmesniku.
Naša tovarna priMoldburger Mold Industry Co., Ltd. dobavlja Moldbase in standardne komplete delov z usklajenimi pari vodilnih stebrov in puš, nadzorovano debelino izmetne plošče in dokumentirano toleranco dolžine čepa. Priskrbimo tudi montažno risbo s pričakovanim prileganjem in prilagoditvenim dodatkom. Cilj je skrajšati čas poskusov in napak, ki bi ga montažna ekipa sicer preživela na klopi. Ko deli prispejo usklajeni, zaporedje sestavljanja postane zaporedje preverjanja in ne zaporedje popravkov.
Za kupca je praktičen korak vključitev zahtev glede ustreznosti v naročilnico. Navedite prileganje vodilnega stebra in puše, vzporednost ejektorske plošče, toleranco dolžine ejektorskega zatiča in mere žepa vzmeti. Dobavitelj, ki lahko pisno potrdi te zahteve, je dobavitelj, ki razume montažo. Dobavitelj, ki zagotovi samo kataloške številke, je dobavitelj, ki prepusti montažo ekipi za montažo.
3. Kateri standardni vmesniki delov ustvarjajo največje tveganje za sestavljanje?
Vsak vmesnik standardnega dela ne predstavlja enakega tveganja pri sestavljanju. Nekateri vmesniki so prizanesljivi, nekateri pa neprizanesljivi. Neprizanesljivi vmesniki so tisti, pri katerih majhna napaka povzroči velike posledice: vmesnik vodilnega stebra in puše, vmesnik izmetne plošče in povratnega zatiča, vmesnik olivne puše in pritrdilnega obroča ter vmesnik drsne in obrabne plošče. Ti vmesniki določajo poravnavo, izmet, prileganje stroja in funkcijo bočnega delovanja. Spodnja tabela predstavlja matriko tveganja za glavne vmesnike v sklopu Moldbase in Standard Part.
| Vmesnik | Tveganje sestavljanja | Neuspeh Posledica | Ublažitev |
| Vodilni steber in puša | visoko | Neusklajenost plošče, luščenje, poškodba plesni | Ustrezen komplet, nadzorovano prileganje, pravilno mazanje |
| Izmetna plošča in povratni zatič | visoko | Vezava ejektorske plošče, nepopolna vrnitev | Nadzorovano prileganje zatičev in vzporednost plošč |
| Puša za cev in pritrdilni obroč | Srednje do visoko | Neusklajenost vmesnika stroja, puščanje | Pred naročilom potrdite vmesnik stroja |
| Drsna in obrabna plošča | visoko | Vezava diapozitivov, slaba kakovost delov | Nadzorovana debelina obrabne plošče in prednapetost |
| Ejektorski zatič in vložek za votlino | Srednje | Znak žebljička, zlom žebljička | Toleranca dolžine čepa in prileganje luknje |
| Vzmet in vzmetni žep | Nizka do srednja | Spomladanska utrujenost, povratna neuspeh | Globina žepa in nadzor naklona vzmeti |
Največje tveganje predstavlja vmesnik vodilnega stebra in puše, ker nadzoruje poravnavo celotnega niza plošč. Če vodilni stebri niso vzporedni ali puše niso koncentrične, se plošče zataknejo. Montažna ekipa bo poskušala odpraviti težavo s povrtanjem puš ali podložkami plošč, vendar ti popravki morda ne bodo rešili temeljnega vzroka. Pravilna ublažitev je določitev ujemajočega se vodilnega stebra in kompleta puš ter potrditev postavitve vodilnega stebra glede na sklad plošč. Vmesnik ejektorske plošče in povratnega zatiča je drugo največje tveganje, ker nadzoruje gibanje ejektorske plošče. Povratni zatič, ki je pretesen, bo povezal ploščo, povratni zatič, ki je preohlapen, pa bo omogočil, da se plošča nagne. Omilitev je, da določite prileganje zatiča in vzporednost plošče skupaj.
Naša tovarna v Moldburger Mold Industry Co., Ltd. obravnava te vmesnike z visokim tveganjem kot nadzorovane lastnosti v naši dobavi Moldbase in Standard Part. Podatke o prileganju, podatke o vzporednosti in risbe vmesnikov zagotovimo skupaj s pošiljko. Pred izdajo naročila s kupcem pregledamo tudi vmesnik stroja. Cilj je narediti vmesnike z visokim tveganjem preverljive pri sestavljanju in ne odkriti pri preskušanju.
Za kupca je matrika tveganja orodje za določanje prioritet pri zahtevah naročilnice. Vmesniki z visokim tveganjem morajo imeti v naročilu izrecne zahteve glede prileganja in tolerance. Vmesniki s srednjim tveganjem bi morali imeti inšpekcijske podatke. Vmesnike z nizkim tveganjem lahko pokriva dobaviteljev standardni sistem kakovosti. Ta stopenjski pristop osredotoča napore pri nabavi tam, kjer ima največji učinek na montažo.
4. Kako osnovni materiali in debelina plošče vplivajo na poravnavo in stabilnost?
Materiali za osnovo kalupa in debelina plošče vplivajo na poravnavo in stabilnost, ker določajo, kako se bo plošča obnašala pod obremenitvijo in temperaturo. Tanka plošča se pod enako vpenjalno silo upogiba bolj kot debela plošča. Material z visokim koeficientom toplotne razteznosti spremeni dimenzijo bolj kot material z nizkim koeficientom. Material z nizko trdoto se hitreje obrabi na vmesniku vodilnega stebra in puše. Ti učinki se kopičijo skozi sklad in se pojavijo kot napaka pri poravnavi v votlini. Spodnja tabela primerja običajne materiale za kalupe in njihov vpliv na sestavljanje.
| Material | Tipična debelina plošče | Učinek poravnave in stabilnosti | Obravnava skupščine |
| P20 predhodno kaljeno jeklo | 25 do 80 mm | Dobra stabilnost, zmerna odpornost proti obrabi | Standardna izbira za splošne kalupe |
| 718H predhodno kaljeno jeklo | 30 do 100 mm | Boljša polirnost in stabilnost | Primerno za velike kalupe |
| Ogljikovo jeklo S50C | 20 do 60 mm | Nižja trdota, večja obraba na vmesniku vodil | Uporabljajte za kalupe z majhno prostornino |
| Aluminijeve zlitine | 20 do 50 mm | Visoka toplotna ekspanzija, manjša togost | Uporabite za prototipe ali kalupe majhne količine |
Debelina plošče ni samo vprašanje trdnosti. To je vprašanje tolerančnega sklada. Skupna višina sklada določa višino zaprtja kalupa in prileganje stroju. Če je plošča A ali plošča B debelejša od standardne, je treba izmetno ploščo in podložno ploščo prilagoditi, da ohranita višino sklada. Če je ejektorska plošča tanjša od standardne, je treba prilagoditi dolžino ejektorskega zatiča. Te prilagoditve niso težke, vendar povečajo čas sestavljanja in ustvarijo možnosti za napake. Konfiguracija osnove kalupa, ki uporablja standardno debelino plošče, zmanjša obremenitev prilagajanja.
Izbira materiala vpliva tudi na toplotno obnašanje. V kalupu, ki deluje pri povišani temperaturi, se sklop plošč razširi. Če so vodilni stebri in puše izdelani iz materialov z različnimi razteznimi koeficienti, se prileganje spreminja s temperaturo. Prileganje, ki je pravilno pri sobni temperaturi, lahko pri delovni temperaturi postane pretesno ali preohlapno. Montažna ekipa mora ta učinek upoštevati pri izbiri vodilnega stebra in razmika med pušami. Naša ekipa inženirjev pri Moldburgerju pregleda delovno temperaturo in kombinacijo materialov, ko dobavimo Moldbase in standardni del. Svetujemo glede zračnosti vodilnega stebra in materiala plošče, ki bo ohranil poravnavo pri delovni temperaturi.
Za kupca mora biti specifikacija materiala in debeline povezana s pogoji delovanja kalupa. Standardna osnova P20 je primerna za številne kalupe pri sobni temperaturi. Visokotemperaturni kalup ali velik kalup lahko zahtevata drugačen material in drugačno debelino plošče. Dobavitelj mora biti sposoben razložiti, zakaj je predlagana konfiguracija primerna za aplikacijo, ne le ponuditi kataloškega standarda.
5. Kako naj kupci primerjajo dobavitelje Moldbase in standardnih delov glede pripravljenosti za montažo?
Kupci bi morali primerjati dobavitelje glede pripravljenosti za montažo tako, da ocenijo sposobnost dobavitelja, da dostavi usklajen, dokumentiran komplet, pripravljen za montažo, namesto zbirke kataloških delov. Vrednotenje mora zajemati dobaviteljevo inženirsko podporo, nadzor tolerance, dokumentacijo in zanesljivost dobave. Spodnja tabela ponuja okvir primerjave dobaviteljev.
| Območje ocenjevanja | Kaj vprašati | Močan odziv dobavitelja | Slab odziv dobavitelja |
| Inženirska podpora | Ali lahko pred naročilom pregledate postavitev plošče in vzorec ejektorja? | Ponuja pregled in označeno risbo | Navaja samo kataloške številke |
| Nadzor tolerance | Kakšne so tolerance vodilnega stebra in izmetne plošče? | Zagotavlja usklajene nastavljene podatke in meje pregledov | Nanaša se na splošno kataloško toleranco |
| Dokumentacija | Katere risbe sestava in podatki o prileganju so vključeni? | Zagotavlja montažno risbo in primerno tabelo | Zagotavlja samo seznam pakiranja |
| Potrditev vmesnika | Kako potrdite strojni vmesnik? | Zahteva podatke o plošči stroja in potrdi | Predvideva standardni vmesnik |
| Zanesljivost dostave | Kakšen je dobavni rok za celoten komplet? | Zagotavlja razpored z razpoložljivostjo plošč in delov | Navaja samo osnovo kalupa, ne standardnih delov |
Najmočnejši odziv dobavitelja je tisti, ki vključuje inženirski pregled pred naročilom. Pregled postavitve plošče glede na vzorec ejektorja, razmik med vodilnimi stebri glede na razporeditev votline in vmesnik stroja glede na pritrdilni obroč je majhen napor, ki prepreči velike težave pri sestavljanju. Dobavitelj, ki ponuja ta pregled, je dobavitelj, ki razume postopek sestavljanja. Dobavitelj, ki navaja samo kataloške številke, je dobavitelj, ki prodaja dele, ne pa pripravljenosti za montažo.
Naša tovarna pri Moldburger Mold Industry Co., Ltd. zagotavlja ta inženirski pregled kot del naše dobave Moldbase in standardnih delov. Pregledamo risbo, potrdimo vmesnik in posredujemo sestavno risbo s podatki o prileganju. Prav tako potrdimo razpoložljivost standardnih delov z osnovo kalupa, tako da celoten komplet prispe skupaj. Cilj je kupcu dati komplet, ki je pripravljen za sestavo, ne kompleta, ki zahteva drugo naročilo za dokončanje gradnje. Če primerjate dobavitelje za projekt sestavljanja kalupov, se obrnite na našo ekipo, da se pogovorimo o pripravljenosti na sestavljanje vaše konfiguracije Moldbase in Standard Part.
6. Zaključek
Različne konfiguracije osnove kalupa in standardnega dela vplivajo na sestavo kalupa z odločitvami glede sklada plošč, toleranco na vmesnikih standardnih delov, stopnjo tveganja vmesnikov z visoko obremenitvijo ter izbiro materiala in debeline, ki določata poravnavo in stabilnost. Konfiguracija, ki je izbrana z mislijo na montažo, skrajša čas, porabljen za montažo, podložke in predelavo. Konfiguracija, ki je izbrana brez tega premisleka, prenese tveganje sestavljanja na izdelovalca kalupov. Za ekipe za nabavo je ključnega pomena, da določijo konfiguracijo glede na zaporedje sestavljanja, da zahtevajo usklajene komplete in podatke o prileganju ter da izberejo dobavitelja, ki pregleda vmesnike, preden se naročilo izda. Naša tovarna pri Moldburger Mold Industry Co., Ltd. dobavlja Moldbase in standardne komplete delov z inženirskim pregledom, usklajenimi tolerancami in dokumentacijo za sestavljanje. Če načrtujete projekt sestavljanja kalupa, kontaktirajte našo ekipo, da pregleda vašo konfiguracijo, preden oddate naročilo.
7. Pogosto zastavljena vprašanja (FAQ)
Vprašanje 1: Kako izbira med osnovo kalupa z dvema in tremi ploščami vpliva na čas sestavljanja?
Odgovor: Osnova kalupa s tremi ploščami doda vodilno ploščo in drugi vodilni vmesnik, kar poveča število plošč za poravnavo in število standardnih delov za prileganje. Čas montaže je običajno daljši kot pri dvoploščnem kalupu, ker mora biti dodatna plošča poravnana z vodilnimi stebri in povratnim sistemom. Izbira mora biti narejena, preden se naroči osnova kalupa, glede na zahteve sistema tekačev.
Vprašanje 2: Zakaj so tolerance standardnih delov pomembnejše od toleranc osnovne plošče kalupa v nekaterih sklopih?
Odgovor: Standardni deli tvorijo vmesnike, ki nadzorujejo gibanje in poravnavo. Vodilni steber, ki se ne ujema s pušo, ali povratni zatič, ki se ne prilega izmetalni plošči, povzroči zaskočenje, tudi če sta plošči znotraj tolerance. Standardne tolerance delov so zato kritične za prileganje sestava in jih je treba določiti kot ujemajoče se komplete in ne kot posamezne postavke kataloga.
Vprašanje 3: Kateri je vmesnik z največjim tveganjem v sestavu osnove in standardnega dela?
Odgovor: vmesnik vodilnega stebra in puše je vmesnik z največjim tveganjem, ker nadzoruje poravnavo celotnega niza plošč. Če stebri niso vzporedni ali puše niso koncentrične, se plošče zataknejo. Drugo največje tveganje je vmesnik ejektorske plošče in povratnega zatiča, ki nadzoruje gibanje ejektorske plošče. Oba vmesnika morata imeti v naročilu izrecne zahteve glede prileganja.
Vprašanje 4: Kako debelina plošče vpliva na sestav kalupa?
Odgovor: Debelina plošče vpliva na skupno višino sklada, višino zapiranja kalupa in prileganje stroju. Če je plošča debelejša ali tanjša od standardne, je treba sosednje plošče in dolžino ejektorskega zatiča prilagoditi, da ohranite višino sklada in funkcijo ejektorja. Konfiguracija, ki uporablja standardno debelino plošče, zmanjša obremenitev prilagajanja med montažo.
Vprašanje 5: Kakšno dokumentacijo mora dobavitelj zagotoviti z Moldbase in standardnim kompletom delov?
Odgovor: Dobavitelj mora zagotoviti sestavno risbo s skladom plošč, postavitvijo vodilnega stebra, vzorcem izmeta, vmesnikom stroja in podatki o prileganju za vmesnike z visokim tveganjem. Dokumentacija mora vključevati tudi podatke o pregledu usklajenega vodilnega stebra in kompleta puš ter vzporednosti ejektorske plošče. Ta dokumentacija omogoča ekipi za montažo, da preveri prileganje, namesto da ga odkrije med montažo.
Kontaktirajte Moldburger Mold Industry Co., Ltd. še danesda se pogovorite o vaši konfiguraciji Moldbase in standardnega dela ter da zahtevate pregled pripravljenosti sestava pred vašo naslednjo izdelavo kalupa.