- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Katere komponente kalupov in standardnih delov so bistvene za natančne kalupe za brizganje?
Natančno brizganje je odvisno od več kot le votline in jedra. Osnova kalupa zagotavlja strukturni okvir, ki drži modelni sistem skupaj, medtem ko standardne komponente nadzorujejo poravnavo, premikanje, pozicioniranje in izmet delov. Če so ti elementi slabo usklajeni ali netočno izdelani, lahko pride do težav, kot so blisk, neenakomerna obraba, nedosledne dimenzije delov, težko odpiranje kalupa in prezgodnja okvara orodja. Izbira pravegaOsnova kalupa in standardni delkomponent je torej temeljni korak pri izdelavi zanesljivega kalupa za brizganje.
Dobro zasnovan sklop kalupa združuje ustrezne materiale plošč, natančno obdelavo, zanesljive vodilne sisteme, pravilno izbrane komponente ejektorja in združljive dodatke. Zahtevana konfiguracija se razlikuje glede na velikost kalupa, značilnosti smole, razporeditev votlin, tlak vbrizgavanja, obseg proizvodnje in specifikacije stroja za brizganje.Moldburger Mold Industry Co., Ltd.dobavlja osnove kalupov in natančne komponente kalupov za industrijsko uporabo, z objavljenimi specifikacijami, ki zajemajo jeklo P20, jeklo razreda 1.2311, vodilne komponente SUJ2 in ejektorske zatiče SKD61. Razumevanje funkcije in izbirnih kriterijev vsake komponente pomaga oblikovalcem kalupov in nabavnim skupinam sprejemati bolj informirane odločitve.
Kazalo
1. Katere osnovne plošče kalupa so bistvenega pomena za stabilen kalup za brizganje?
2. Katere standardne komponente nadzorujejo poravnavo, gibanje in izmet?
3. Kako je treba ovrednotiti materiale, tolerance in kakovost izdelave?
5. Pogosto zastavljena vprašanja
Katere osnovne plošče kalupa so bistvene za stabilen kalup za brizganje?
Osnova kalupa je podporna struktura, ki drži votlino, jedro, vodilni sistem, mehanizem za izmet in druge funkcionalne elemente na predvidenih položajih. Med brizganjem je sestav izpostavljen vpenjalni sili, tlaku brizganja, ponavljajočemu se odpiranju in zapiranju ter toplotnim spremembam. Podstavek mora ohraniti dimenzijsko stabilnost v teh delovnih pogojih. Tudi če sta bila votlina in jedro natančno obdelana, lahko nezadostna togost plošče ali slaba poravnava vplivata na končni oblikovani del.
Razporeditev plošč je odvisna od zasnove kalupa. Običajni kalup z dvema ploščama običajno vključuje zgornjo vpenjalno ploščo, vdolbino ploščo, jedrno ploščo, podporno ploščo, distančne bloke, ejektorske plošče in spodnjo vpenjalno ploščo. Bolj zapletena orodja lahko zahtevajo dodatne plošče ali vložke za namestitev drsnikov, dvigal, vročih vodil ali posebne izmetne naprave. Vsaka plošča ima določeno mehansko vlogo in njene dimenzije je treba določiti s postavitvijo kalupa, ne pa izbrati samo glede na nazivno velikost kalupa.
Katere plošče tvorijo glavni strukturni sklop?
Pri določanju osnove kalupa se običajno upoštevajo naslednje komponente:
- Zgornja vpenjalna plošča:Povezuje stacionarno stran kalupa s fiksno ploščo stroja za brizganje. Zagotavlja montažno površino za zgornji sklop kalupa in sprejme pušo za cevi, kjer je to potrebno.
- Plošča za votlino:Podpira vložek za votlino ali neposredno vključuje obdelavo z votlino. Njegova ravnost, debelina in togost vplivajo na to, kako dosledno je med vpenjanjem podprta stran votline.
- Jedrna plošča:Drži vložek jedra ali funkcije za oblikovanje jedra. Ohranjati mora načrtovano razmerje s ploščo z votlino v ponavljajočih se proizvodnih ciklih.
- Podporna plošča:Okrepi sklop na strani jedra in pomaga pri upogibanju pod pritiskom vbrizgavanja. Zahtevana debelina in razporeditev podpore sta odvisni od predvidene površine, razporeditve votline in pričakovane obremenitve oblikovanja.
- Distančni bloki:Ustvarite prostor, potreben za potovanje sklopa ejektorja. Njihove mere določajo razpoložljivi izmetni hod in morajo omogočati dovolj prostora za gibljive dele.
- Zadrževalna plošča ejektorja in plošča ejektorja:Držite in poganjajte izmetne zatiče, rokave in druge izmetne elemente. Njihovo gibanje mora ostati vzporedno in brez motenj.
- Spodnja vpenjalna plošča:Povezuje gibljivo stran kalupa s gibljivo ploščo in zagotavlja potreben vmesnik za montažo in podporo.
Te plošče delujejo kot povezan mehanski sistem. Na primer, povečanje debeline podporne plošče lahko izboljša odpornost proti upogibu, vpliva pa tudi na celotno višino kalupa in razpoložljiv strojni prostor. Podobno lahko spreminjanje višine distančnega bloka vpliva na hod ejektorja in prostor, ki je na voljo za povratne komponente. Pri pregledu zasnove je zato treba upoštevati celoten kup plošč, ne pa vsake plošče obravnavati kot neodvisen predmet nakupa.
Katere specifikacije materiala in trdote so ustrezne?
Izbira materiala mora odražati mehanske zahteve za vsako ploščo. Objavljene informacije o osnovi kalupov ProSeries podjetja Moldburger Mold Industry Co., Ltd. opredeljujejo predkaljeno jeklo P20 in jeklo razreda 1.2311 kot možnosti osnovnega materiala. Navedena trdota je od 28 do 32 HRC, z natezno trdnostjo od 965 do 1200 N/mm² in minimalno mejo tečenja 800 N/mm². Te vrednosti zagotavljajo referenco za ocenjevanje navedene konfiguracije ProSeries, vendar morajo kupci potrditi potrdilo o materialu in specifikacijo, ki velja za točno naročilo.
| Komponenta | Objavljeno gradivo | Objavljena trdota | Navedeno stanje površine |
| Vpenjalni plošči A in B | P20 / 1,2311 | 28 do 32 HRC | Brušeno in polirano |
| Nosilna plošča S | 1045 ogljikovo jeklo | 18 do 22 HRC | Tla |
| Ohišje ejektorja C in D | P20 / 1,2311 | 28 do 32 HRC | Tla |
| Vodilni stebri in puše | SUJ2 ležajno jeklo | 58 do 62 HRC | Kaljeno in brušeno |
| Izmetalni zatiči | Orodno jeklo SKD61 / H13 | 48 do 52 HRC | Natančno brušenje |
Za kalup za splošne namene je P20 pogosto izbran, ker ponuja praktično ravnotežje obdelovalnosti, polirnosti in mehanske zmogljivosti. Orodje z višjo obremenitvijo lahko zahteva drugačno kakovost jekla ali obsežnejšo podporno ureditev. Pri izbiri materiala je treba upoštevati tudi smolo za oblikovanje. Plastika, ojačana s steklenimi vlakni, lahko na primer poveča abrazivno obrabo površin kalupov in gibljivih komponent. Korozivna ali na vlago občutljiva predelovalna okolja lahko na izbranih območjih zahtevajo materiale, odporne proti koroziji.
Kako naj se dimenzije osnove kalupa ujemajo s strojem?
Fizična združljivost je prav tako pomembna kot kakovost materiala. Podnožje kalupa se mora prilegati dimenzijam plošče stroja in razmiku med veznimi palicami, medtem ko se morajo njegov pritrdilni obroč, pritrdilne luknje, skupna višina in izmetni vmesnik ujemati s specifikacijo stroja. Oblikovalec kalupov mora upoštevati tudi razpoložljivo dnevno svetlobo, največji hod odpiranja, najmanjšo debelino kalupa in vpenjalno zmogljivost stroja.
Objavljena matrika velikosti ProSeries ponuja pet referenčnih konfiguracij. Spodnje slike opisujejo navedene dimenzije plošč in celotno višino, ne pa univerzalnega obsega velikosti za vsako prilagojeno osnovo kalupa.
| Osnovna velikost | Debelina plošče | B debelina plošče | S plošča debeline | Skupna višina |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Pri pregledu ponudbe mora naša ekipa inženirjev prejeti risbo kalupa, model stroja, informacije o smoli, razporeditvi votlin in pričakovanem obsegu proizvodnje. Te podrobnosti pomagajo ugotoviti, ali je standardna konfiguracija ustrezna ali pa je treba spremeniti debelino plošče, položaje podpore, postavitve hlajenja ali podrobnosti namestitve. Moldburger Mold Industry Co., Ltd. ponuja možnosti na osnovi kalupov za aplikacije brizganja, kupci pa morajo pred začetkom proizvodnje potrditi končno risbo in razpored materialov.
Katere standardne komponente nadzorujejo poravnavo, gibanje in izmet?
Standardne komponente so pogosto manjše od glavnih kalupnih plošč, vendar je njihov vpliv na ponovljivost precejšen. Vodijo gibanje odpiranja in zapiranja, ohranjajo polovice kalupa v predvidenem razmerju, sprostijo oblikovan izdelek in ščitijo premikajoče se sklope pred neželenim premikom. Kalup ima lahko togo podlago in natančno strojno obdelano votlino, medtem ko še vedno proizvaja nedosledne dele, če so njegove vodilne ali izmetne komponente nepravilno določene.
Izbor standardnih komponent se mora začeti z gibanjem in funkcionalnimi zahtevami kalupa. Preprost kalup z dvema ploščama lahko uporablja običajen vodilni steber in razporeditev puše z izmetalnimi zatiči. Kalup z globokimi rebri, cilindričnimi značilnostmi, spodrezki ali občutljivimi kozmetičnimi površinami bo morda potreboval ejektorske tulke, dvigala, obrabne plošče ali dodatne vodilne in zaklepne elemente. Število in razporeditev teh komponent je treba določiti med načrtovanjem kalupa.
Zakaj so vodilni stebri in vodilne puše bistveni?
Vodilni stebri in vodilne puše nadzorujejo relativni položaj gibljivih in mirujočih polovic kalupa med odpiranjem in zapiranjem. Njihov namen je voditi sklop v pravilen položaj, preden se votlina in jedro srečata. Natančno vodenje pomaga zmanjšati neenakomeren stik, zaščititi ločevalne površine in vzdrževati ponovljivo poravnavo v številnih ciklih oblikovanja.
Tipičen vodilni sistem vključuje utrjene stebre, nameščene na eni strani kalupa, in ustrezne puše, nameščene na drugi strani. Prileganje med dvema komponentama mora omogočati nemoteno gibanje, hkrati pa omejevati prekomerno bočno zračnost. Prevelika zračnost lahko dovoli neželeno premikanje in poveča tveganje neusklajenosti. Pretesno prileganje lahko povzroči trenje, nastajanje toplote, zareze ali zasuk, zlasti če je mazanje neustrezno ali je kalup izpostavljen kontaminaciji.
Objavljena specifikacija ProSeries identificira ležajno jeklo SUJ2 za vodilne stebre in puše s trdoto od 58 do 62 HRC ter utrjeno in brušeno končno obdelavo. To je pomembna referenca materiala in trdote za navedeno konfiguracijo. Vendar morajo kupci na risbi sestavnega dela preveriti tudi dejanski premer stebra, delovno dolžino, dolžino puše, razred prileganja, hrapavost površine, razporeditev mazanja in tolerance dimenzij.
Vodilni sistemi morajo biti oblikovani glede na velikost in težo kalupa. Veliki kalupi morda potrebujejo dodatne vodilne elemente ali dodatne funkcije poravnave za obvladovanje neenakomerne obremenitve. Pri kalupih s stranskimi gibi mora načrtovalec zagotoviti tudi, da vodilni stebri, kotni zatiči, drsniki in zaklepni bloki ne motijo med zaporedjem odpiranja. Vodilni sistem je treba pregledati glede obrabe in stanja mazanja med načrtovanim vzdrževanjem kalupa.
Kako ejektorski zatiči in tulci vplivajo na sprostitev dela?
Izmetni sistem odstrani oblikovano komponento iz jedra po ohlajanju in odprtju kalupa. Ejektorski zatiči se običajno uporabljajo za potiskanje proti ustreznim območjem dela, medtem ko so ejektorski tulci uporabni okoli cilindričnih izboklin ali jedrnih zatičev, kjer je potrebna okoliška kontaktna površina. Izbira je odvisna od geometrije dela, debeline stene, vlečnega kota, krčenja materiala in lokacije sprejemljivih izmetnih oznak.
Namestitev ejektorskih zatičev je oblikovalska odločitev, ne le stvar enakomerne porazdelitve zatičev. Silo je treba uporabiti na območjih, ki lahko prenesejo izmetno obremenitev, ne da bi pustila vidne sledi, popačenje ali beljenje zaradi stresa. Tanke stene in ozka rebra lahko zahtevajo drugačno razporeditev izmeta iz debelih konstrukcijskih delov. Če se del močno oprime jedra, bo načrtovalec morda moral povečati učinkovito izmetno površino ali popraviti ugrez in površinsko obdelavo, namesto da bi se zanašal na nekaj močno obremenjenih zatičev.
Izmetalni zatiči morajo biti ravni, pravilno nameščeni in dovolj podprti. Prekomerna nepodprta dolžina lahko poveča tveganje za upogibanje. Nepravilna višina zatiča lahko povzroči sledi ali neenakomerno sprostitev, medtem ko lahko slaba poravnava povzroči, da se zatič drgne ob svojo luknjo. Ejektorske puše zahtevajo podobno pozornost pri koncentričnosti in razdalji med tekom, ker delujejo okoli jedrnega zatiča in so med izmetom lahko izpostavljene stranskim obremenitvam.
Za objavljeno konfiguracijo ProSeries je naveden material ejektorskega zatiča orodno jeklo SKD61 H13 s trdoto od 48 do 52 HRC in natančno brušenim zaključkom. To specifikacijo je treba obravnavati kot referenco za navedeno konfiguracijo izdelka in ne kot predpostavko, da vsak izmetni zatič ali tulec uporablja isto stopnjo. Kupci morajo potrditi premer, dolžino, obliko glave, geometrijo konice, trdoto in kakršno koli posebno prevleko ali površinsko obdelavo, potrebno za aplikacijo.
Katere druge komponente dopolnjujejo sistem premikanja kalupa?
Za zanesljivo delovanje kalupa bo morda potrebnih več dodatnih komponent. Njihova uporaba je odvisna od arhitekture kalupa in vrste oblikovanega izdelka.
- Povratne žebljičke:Pomagajte vrniti ejektorski sklop v prvotni položaj, ko se kalup zapre. Njihova dolžina in razporeditev kontaktov morata ustrezati zasnovi izmetne plošče.
- Vzmeti:Zagotovite povratno silo ali nadzorovano gibanje v izbranih mehanizmih. Pri izbiri vzmeti je treba upoštevati delovno obremenitev, območje stiskanja, življenjsko dobo ob utrujenosti, delovno temperaturo in razpoložljiv prostor za namestitev.
- Lokacijski obroč:Postavi kalup glede na šobo stroja za brizganje in lokacijsko odprtino. Njegove mere se morajo ujemati z vmesnikom stroja in razporeditvijo cevi kalupa.
- cevna puša:Zagotavlja vstopno pot za staljeno plastiko iz šobe stroja v sistem tekača kalupa. Polmer šobe, dimenzije odprtine in geometrija sedeža morajo biti združljivi.
- Nosilne plošče:Zaščitite drsne kontaktne površine na področjih, kot so drsniki in drugi premikajoči se mehanizmi kalupov. Zamenjati jih je mogoče, ko obraba doseže nesprejemljivo raven, kar pomaga zaščititi dražje strukture plesni.
- Pripomočki za vodnike:Lahko vključuje dodatna vodila, omejevalnike in komponente za poravnavo za posebne postavitve kalupov. Natančna konfiguracija mora slediti odobreni risbi kalupa.
- Komponente ključavnic in omejitev:Nadzirajte izbrane stopnje premikanja kalupa ali zagotovite funkcije pozicioniranja v oblikah, ki jih potrebujejo.
- Tesnila in čepi:Podporni hladilni kanal in zahteve za krogotok tekočine, kjer je določeno z zasnovo kalupa. Njihov material in nazivni tlak morata ustrezati delovnim pogojem.
Vsak kalup ne zahteva vseh komponent na tem seznamu. Na primer, osnovni kalup morda ne potrebuje dvigal ali zapletenih blokirnih blokov, medtem ko je kalup s stranskimi spodrezi lahko odvisen od drsnikov, kotnih zatičev in obrabnih plošč za dokončanje zaporedja premikanja. Seznam komponent je treba ustvariti iz risbe sestava kalupa in kosovnice, pri čemer je vsakemu delu dodeljena jasna funkcija in referenčna številka.
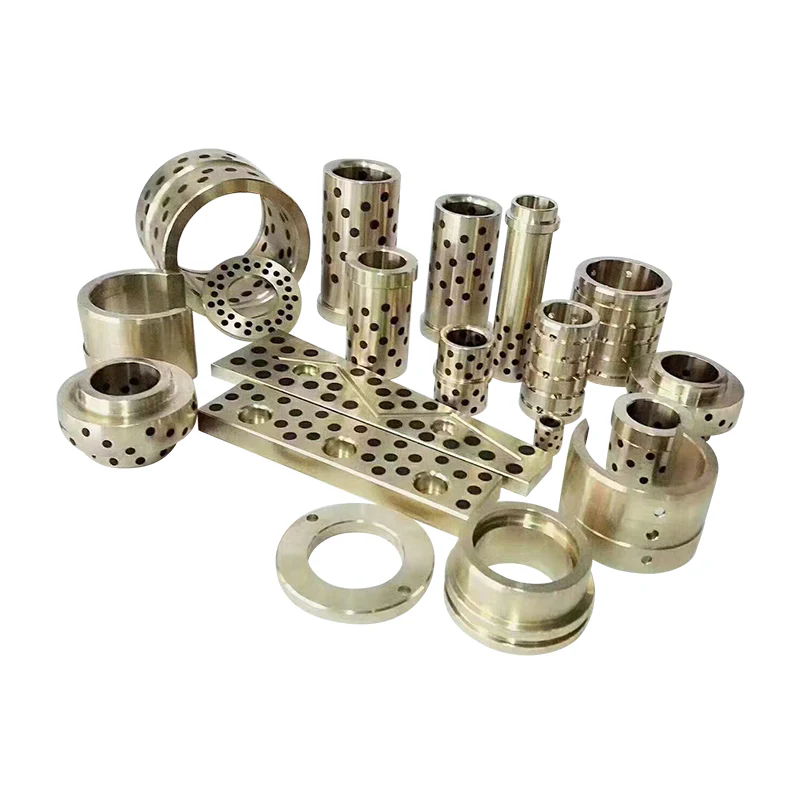
Moldburger Mold Industry Co., Ltd. navaja vodilne stebre in obrabne plošče, vodila in druge dodatke za kalupe ter ejektorske zatiče in ejektorske tulke med svojimi kategorijami komponent kalupov. Pri nabavi teh delov mora naša nabavna specifikacija opredeliti vrsto komponente, številko risbe, material, trdoto, mere, površinsko obdelavo in količino. To zmanjša dvoumnost med vizualno podobnimi komponentami, ki imajo lahko različne funkcionalne zahteve.
Kako je treba ovrednotiti materiale, tolerance in kakovost izdelave?
Natančnost ni določena zgolj z imenom materiala ali seznamom strojev. Je rezultat nadzorovanega razmerja med konstrukcijskimi zahtevami, stanjem surovin, strojnimi postopki, toplotno obdelavo, brušenjem, sestavljanjem in pregledom. Komponenta lahko ustreza svojim nominalnim dimenzijam, vendar še vedno deluje slabo, če njena ravnost, vzporednost, koncentričnost, trdota ali končna obdelava površine niso primerni za uporabo. Kupci bi morali zato poleg specifikacije izdelka oceniti zahteve glede proizvodnje in nadzora.
Kako je treba stopnje jekla uskladiti s funkcijami komponent?
Različne komponente kalupa doživljajo različne oblike mehanskih obremenitev in obrabe. Velika plošča mora zagotavljati strukturno podporo in ohranjati svojo geometrijo. Vodilni steber doživlja večkratni drsni stik. Izmetni zatič je izpostavljen tlačni sili, trenju in ponavljajočemu se gibanju. Izbira enega materiala za vsako komponento bi zanemarila te različne delovne pogoje.
Podatki o izdelku, ki jih je objavil Moldburger Mold Industry Co., Ltd., opredeljujejo več možnosti jekla za uporabo v kalupih, vključno s P20, 4140, H13, nerjavnim jeklom in S7. Navedeni opisi povezujejo P20 z uporabo kalupov za splošne namene in dobro obdelovalnostjo, 4140 z trdnostjo in žilavostjo, H13 z odpornostjo na vročino, nerjavno jeklo z odpornostjo proti koroziji in S7 z odpornostjo na udarce. To so izbirne reference in ne zamenljive garancije. Pravilni razred je odvisen od komponente, smole, temperature obdelave, pričakovane obrabe in zahtev glede vzdrževanja.
Na primer, P20 je lahko primeren za številne plošče za splošno uporabo, medtem ko se H13 pogosto upošteva tam, kjer višje toplotne zahteve ali posebni pogoji obrabe upravičujejo njegovo uporabo. Razred nerjavečega jekla je lahko pomemben pri aplikacijah, kjer je odpornost proti koroziji pomembna, vendar je treba natančen razred in toplotno obdelavo še potrditi. Kupec mora razlikovati tudi med osnovnim materialom plošče in materiali, uporabljenimi za vložke, vodilne elemente, ejektorje in obrabne komponente.
Toplotna obdelava je še en pomemben vidik. Trdota vpliva na odpornost proti vdolbinam in obrabi, vendar trdota sama po sebi ne opisuje žilavosti, dimenzijske stabilnosti ali odpornosti proti razpokam. Če je komponenta utrjena po grobi obdelavi, mora načrt izdelave upoštevati morebitno popačenje in potrebo po končnem brušenju. Pri komponentah, ki zahtevajo tesno prileganje, je treba pregled opraviti po stopnjah končne obdelave in toplotne obdelave, ne le pred njimi.
Katere dimenzijske tolerance si zaslužijo največjo pozornost?
Vsaka dimenzija na risbi kalupa nima enakega funkcionalnega pomena. Celotna dolžina in širina plošče imata lahko razmeroma široko toleranco, medtem ko lahko vodilne luknje, funkcije za lociranje, žepi za vstavljanje in drsni vmesniki zahtevajo veliko natančnejši nadzor. Uporaben inšpekcijski načrt identificira dimenzije, ki so kritične za delovanje, in določa, kako se bodo merile.
Tipična področja, ki zahtevajo pozornost, vključujejo:
- Ravnost in vzporednost plošče:Vplivajte na to, kako se kalup zapre in kako so vpenjalne obremenitve porazdeljene po sestavu.
- Položaj vodilne luknje:Določa razmerje med vodilnim sistemom ter vdolbino in jedrnimi ploščami.
- Premer vodilnega stebra in naravnost:Vpliva na tekaško prileganje, trenje in ponovljivo poravnavo.
- Mere žepa za vstavljanje:Ugotovite, ali je mogoče vložke za vdolbino in jedro pravilno namestiti in obdržati.
- Položaj in premer izvrtine ejektorja:Vplivajo na premikanje žebljičkov in tveganje drgnjenja ali zaseg.
- Stanje ločevalne površine:Vpliva na zapiranje kalupa in nevarnost bliskavice zaradi slabega stika ali poškodbe.
- Značilnosti namestitve in lokacije:Ujemati se mora s strojem za brizganje in odobrenim dizajnom kalupa.
Stran z osnovo kalupa ProSeries navaja CNC obdelavo za plošče in komponente ter opisuje pristop izdelave, ki je namenjen doseganju natančne poravnave in prileganja. Na ločeni strani s specifikacijami za izdelavo kalupov je naveden razpon standardne velikosti od 150 mm x 150 mm do 600 mm x 600 mm, standardna površinska obdelava Ra 0,4 mikrometra in toleranca plus ali minus 0,01 mm pri kritičnih dimenzijah. Te številke pripadajo tej objavljeni specifikaciji in se ne smejo samodejno uporabljati za vsako serijo osnove kalupa ali posamezno komponento.
Na drugi strani z osnovo kalupov za brizganje so navedeni različni nabor standardnih velikosti, informacije o površinski obdelavi in serije modelov. Ker lahko objavljene strani izdelkov opisujejo različne konfiguracije, morajo kupci zahtevati eno konsolidirano risbo in specifikacijski list za izbrani model. V končni ponudbi mora biti navedeno, katera toleranca velja za posamezno kritično dimenzijo, kako se meri površinska hrapavost in ali so z naročilom priloženi zapisniki o pregledu.
Kateri proizvodni in kontrolni postopki podpirajo ponovljivost?
Zmogljivost strojne obdelave je pomembna le, če je povezana z dimenzijami in lastnostmi, ki jih zahteva zasnova kalupa. CNC rezkanje in vrtanje se uporabljata za izdelavo profilov plošč, lukenj, žepov in elementov za montažo. Natančno brušenje lahko izboljša ravnost, vzporednost in stanje površine. Žična EDM se lahko uporablja za profile ali elemente, ki jih je težko izdelati s konvencionalnim rezanjem. Toplotna obdelava je lahko potrebna za doseganje določene trdote, medtem ko se z dimenzijskim pregledom preveri, ali končni del ustreza risbi.
Profil podjetja Moldburger Mold Industry Co., Ltd. navaja CNC stroje proizvajalcev Makino, Dawei in FANUC, stroje z električnim praznjenjem proizvajalcev Makino in Sodick, stroje za počasno podajanje žice, brusilnike Okamoto, stružnice in opremo za merjenje koordinat Hexagon. Poroča tudi o skupini 30 oblikovalcev in več kot 100 strokovnih in tehničnih sodelavcih. Ti objavljeni viri navajajo obseg opreme in osebja, ki ga je opisalo podjetje, medtem ko je treba postopek, uporabljen za posamezno naročilo, potrditi glede na njegov dejanski proizvodni načrt.
Koordinatni merilni stroj se lahko uporablja za pregled geometrijskih značilnosti in primerjavo izmerjenih položajev z inženirsko risbo. Za enostavnejše mere so lahko primerni umerjeni merilniki, mikrometri, merilniki izvrtin, merilniki višine in instrumenti za površinsko hrapavost. Metodo pregleda je treba izbrati glede na toleranco in geometrijo, ki se preverja. Merilni rezultat je pomemben le, če ima instrument primerno ločljivost, stanje umerjanja in definiran merilni postopek.
Dokumentacija o kakovosti bi morala v idealnem primeru vključevati potrdilo o materialu, poročilo o trdoti, kjer je določeno, rezultate nadzora dimenzij za kritične lastnosti in zapise o vseh posebnih postopkih, ki jih zahteva risba. Pri ponavljajočih se naročilih ohranjanje odobrenih risb in inšpekcijskih meril pomaga ohranjati skladnost med serijami. Če je komponenta namenjena zamenjavi obstoječega dela, mora kupec predložiti originalno risbo ali preverjen vzorec in opredeliti morebitne spremembe glede na prejšnjo revizijo.
Kako lahko kupci zmanjšajo tveganje nabave in sestavljanja?
Nabavne ekipe pogosto primerjajo komponente kalupov glede na ceno na enoto in dobavni rok. Ti dejavniki so pomembni, vendar jih je treba oceniti glede na združljivost, inšpekcijske zahteve in stroške prekinitve proizvodnje. Poceni vodilni del, ki se prezgodaj obrabi, lahko povzroči težave pri poravnavi, vzdrževalna dela in zavrnjene oblikovane dele. Pravilno določena komponenta ima lahko višjo nakupno ceno, vendar nudi boljšo vrednost življenjskega cikla, če zmanjša čas izpada in pogostost zamenjave.
Pred oddajo naročila uporabite naslednje točke tehničnega pregleda:
- Potrdite vrsto kalupa, razporeditev plošč in vmesnik stroja.
- Zagotovite najnovejšo odobreno risbo sklopa kalupa in risbe sestavnih delov.
- Ugotovite razrede materiala, zahteve glede trdote in pogoje toplotne obdelave.
- Določite kritične dimenzije, geometrijske tolerance in hrapavost površine.
- Potrdite, ali morajo komponente slediti DME, HASCO, FUTABA ali drugemu imenovanemu standardu.
- Preverite zamenljivost z obstoječimi deli kalupa in predvidenimi nadomestnimi komponentami.
- Dogovorite se o inšpekcijskih dokumentih, pakiranju, identifikaciji in zahtevah glede sledljivosti.
- Preglejte razpored dostave v zvezi s strojno obdelavo, toplotno obdelavo, brušenjem in končnim pregledom.
Podatki o osnovi kalupov za brizganje, ki jih je objavil dobavitelj, se nanašajo na združljivost z DME, HASCO in FUTABA. Kupci bi morali še vedno identificirati posebne standardne serije in zahtevane dimenzije. Besedna zveza "mednarodni standard" sama po sebi ne zadošča, ker lahko različni sistemi uporabljajo različne dimenzije, prileganja in konvencije komponent. Naša tehnična nabavna dokumentacija mora vsebovati standard, številko dela in revizijo, kjer koli je potrebna medsebojna zamenljivost.
Za projekte po meri je mogoče Moldburger Mold Industry Co., Ltd. oceniti na podlagi njegove sposobnosti pregleda risb, izdelave zahtevane konfiguracije plošč in komponent ter zagotavljanja ustreznih informacij o kakovosti. Naša tovarniška koordinacija bi se morala osredotočiti na reševanje tehničnih vprašanj pred proizvodnjo, zlasti kadar naročilo vključuje nestandardne dimenzije ali nadomestne komponente. Jasen postopek odobritve pomaga preprečiti revizije, ki se jim je mogoče izogniti po začetku strojne obdelave.
Zaključek
Natančni kalup za brizganje temelji na stabilni podlagi kalupa in usklajenem naboru standardnih komponent. Vpenjalne plošče, plošče z votlinami in jedrom, podporne plošče, distančni bloki in ohišja ejektorjev zagotavljajo strukturno podlago. Vodilni stebri, puše, ejektorski zatiči, puše, povratni zatiči, namestitveni obroči, utorne puše in obrabne komponente podpirajo natančno gibanje in zanesljivo sprostitev delov. Izbira materiala, nadzor dimenzij, združljivost stroja in zapisi pregledov določajo, ali te komponente delujejo skupaj, kot je predvideno.
Moldburger Mold Industry Co., Ltd.ponuja rešitve na osnovi kalupov in standardnih komponent, podprte z objavljenimi specifikacijami materialov, strojnimi viri in opremo za pregledovanje. Če razvijate nov kalup za brizganje ali pridobivate nadomestne komponente, pošljite naši ekipi svoje risbe, zahteve glede materialov, podrobnosti stroja in pričakovane proizvodne pogoje. Zahtevajte tehnični pregled in ponudbo, da določite primerno konfiguracijo za vaš projekt orodja.
Pogosto zastavljena vprašanja
V: Kakšna je razlika med osnovo kalupa in standardnimi komponentami kalupa?
O: Osnova kalupa je strukturni sklop plošč in podpornih elementov, ki drži votlino, jedro, vodilni sistem in mehanizem za izmet. Standardne komponente kalupa so funkcionalni deli, ki so nameščeni znotraj ali okoli tega sklopa, kot so vodilni stebri, vodilne puše, izmetni zatiči, izmetni tulci, povratni zatiči, pritrdilni obroči in utorne puše. Osnova kalupa zagotavlja strukturno podporo, medtem ko standardne komponente nadzorujejo poravnavo, premikanje, pozicioniranje in sprostitev delov. Oboje je treba določiti skupaj, da se doseže zanesljivo delovanje kalupa.
V: Katero jeklo se običajno uporablja za natančne podstavke kalupov za brizganje?
O: Predkaljeno jeklo P20 in 1.2311 se običajno uporablja za osnovne plošče za kalupe za splošno uporabo, ker nudita praktično kombinacijo obdelovalnosti in mehanske zmogljivosti. Druge ocene se lahko izberejo glede na aplikacijo. Na primer, 4140 je povezan z trdnostjo in žilavostjo, H13 s toplotno odpornostjo, nerjavno jeklo z odpornostjo proti koroziji in S7 z odpornostjo na udarce. Končna izbira mora upoštevati strukturo kalupa, smolo, delovno temperaturo, pogoje obrabe, zahtevano trdoto in dobaviteljevo dokumentacijo o materialu.
V: Zakaj so vodilni stebri in puše pomembni pri natančnosti brizganja?
O: Vodilni stebri in puše nadzorujejo relativni položaj obeh polovic kalupa, ko se kalup odpira in zapira. Pravilno usklajene komponente pomagajo, da se votlina in jedro srečata v predvidenem položaju, kar zmanjša neželeno premikanje in zaščiti ločilne površine. Njihov premer, naravnost, prileganje, trdota, površinska obdelava in zahteve glede mazanja vplivajo na delovanje. Prekomerna zračnost lahko prispeva k neusklajenosti, medtem ko lahko preveč tesno prileganje povzroči trenje, zareze ali zasuk med ponavljajočim se delovanjem.
V: Kako izbrati ejektorske zatiče za kalup za brizganje plastike?
A: Ejektorske zatiče je treba izbrati glede na geometrijo oblikovanega dela, debelino stene, krčenje materiala, ugrez in pričakovano odpornost proti izmetu. Njihovi kontaktni položaji bi morali porazdeliti sprostitveno silo, ne da bi povzročili vidne sledi ali popačenje delov. Premer zatiča, dolžino, obliko glave, geometrijo konice, trdoto in prileganje znotraj ejektorske plošče je treba preveriti glede na risbo kalupa. Ejektorske tulke so lahko bolj primerne okoli cilindričnih izboklin ali jedrnih zatičev, kjer je potrebna okoliška kontaktna površina.
V: Katere informacije morajo kupci navesti, ko naročajo prilagojeno osnovo kalupa?
O: Kupci morajo predložiti najnovejšo risbo za sestavljanje kalupa, dimenzije plošče, model stroja, razmik med veznimi palicami, podrobnosti plošče, pritrdilni obroč in zahteve za namestitev, vmesnik ejektorja, razporeditev votlin, vrsto smole in pričakovane proizvodne pogoje. Naročilo mora navesti tudi razrede materiala, trdoto, kritične tolerance, površinsko obdelavo, veljavne standarde in zahtevane inšpekcijske dokumente. Zagotavljanje teh informacij pred ponudbo pomaga proizvajalcu oceniti združljivost, prepoznati posebne zahteve za strojno obdelavo in zmanjšati tveganje dimenzijskih ali montažnih težav.